DA
 LT
 EN
 DE
 PL
 SV
 NB
 FI
 IS
URNELA / Fremstilling
Fremstilling.
Proces 01 / 06
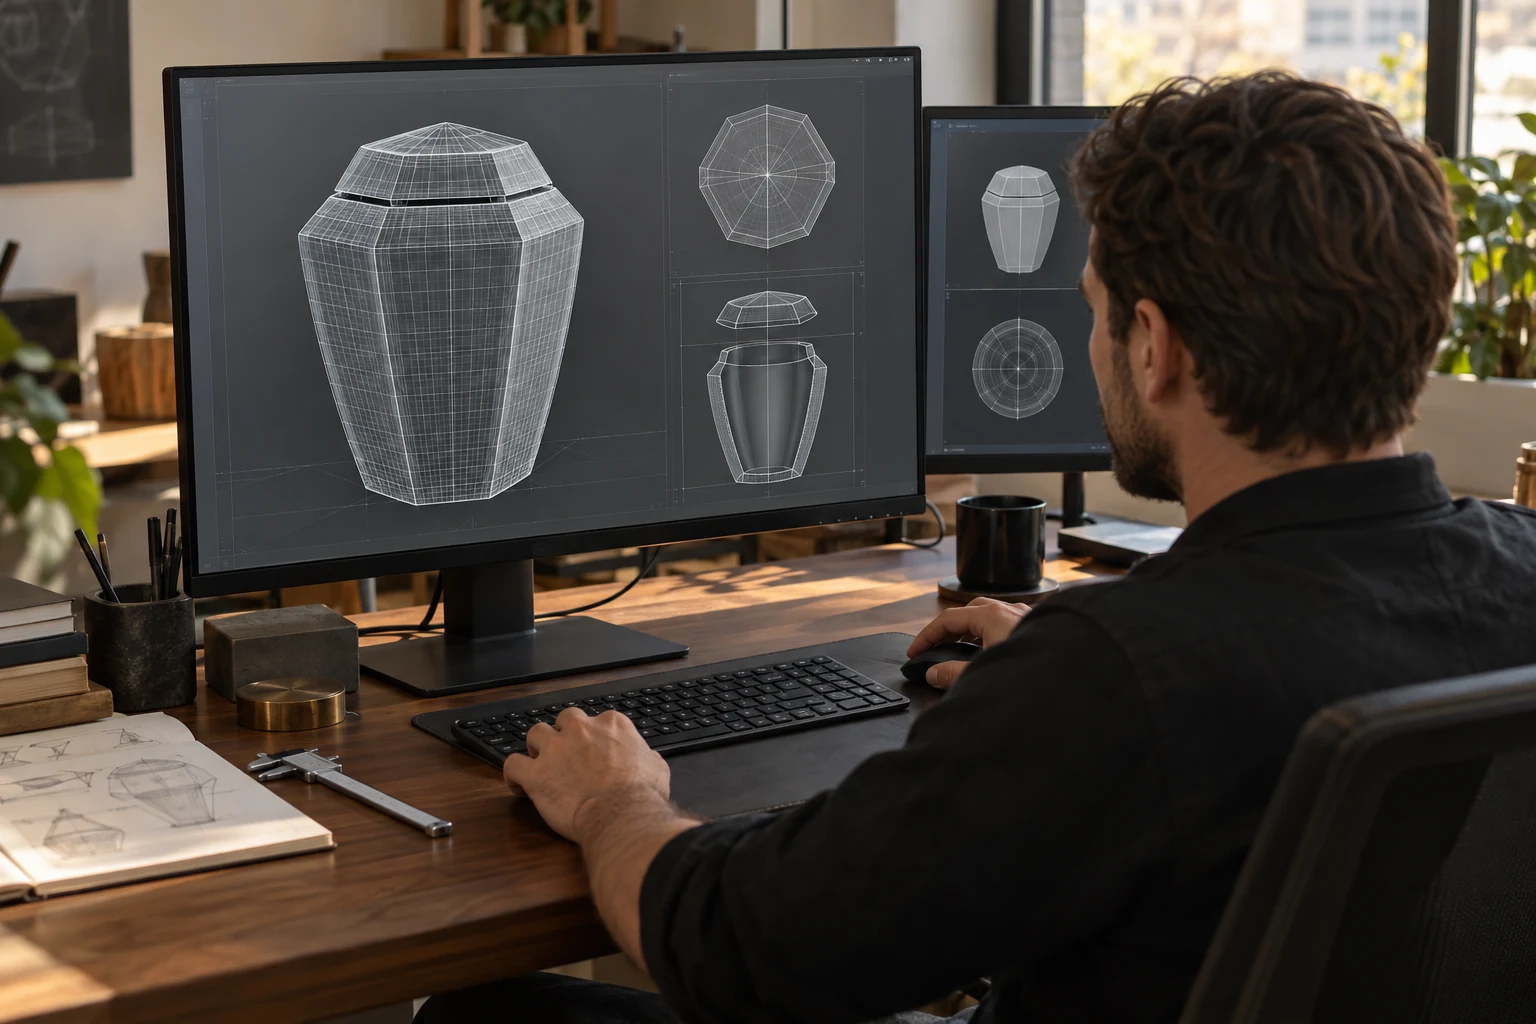
CAD-design og 3D-model
Arbejdet begynder med en tredimensionel konstruktion. Yderside, indvendigt volumen, bund og lågets kontaktflade modelleres sammen, så formen er forenelig med produktionsmetoden.
Vægtykkelse, samlingsspillerum og overfladekontinuitet gennemgås i den digitale model. Separate filer til urnekrop og låg gør det muligt at ændre kontaktfladen uden at genopbygge hele formen.
Proces 02 / 06
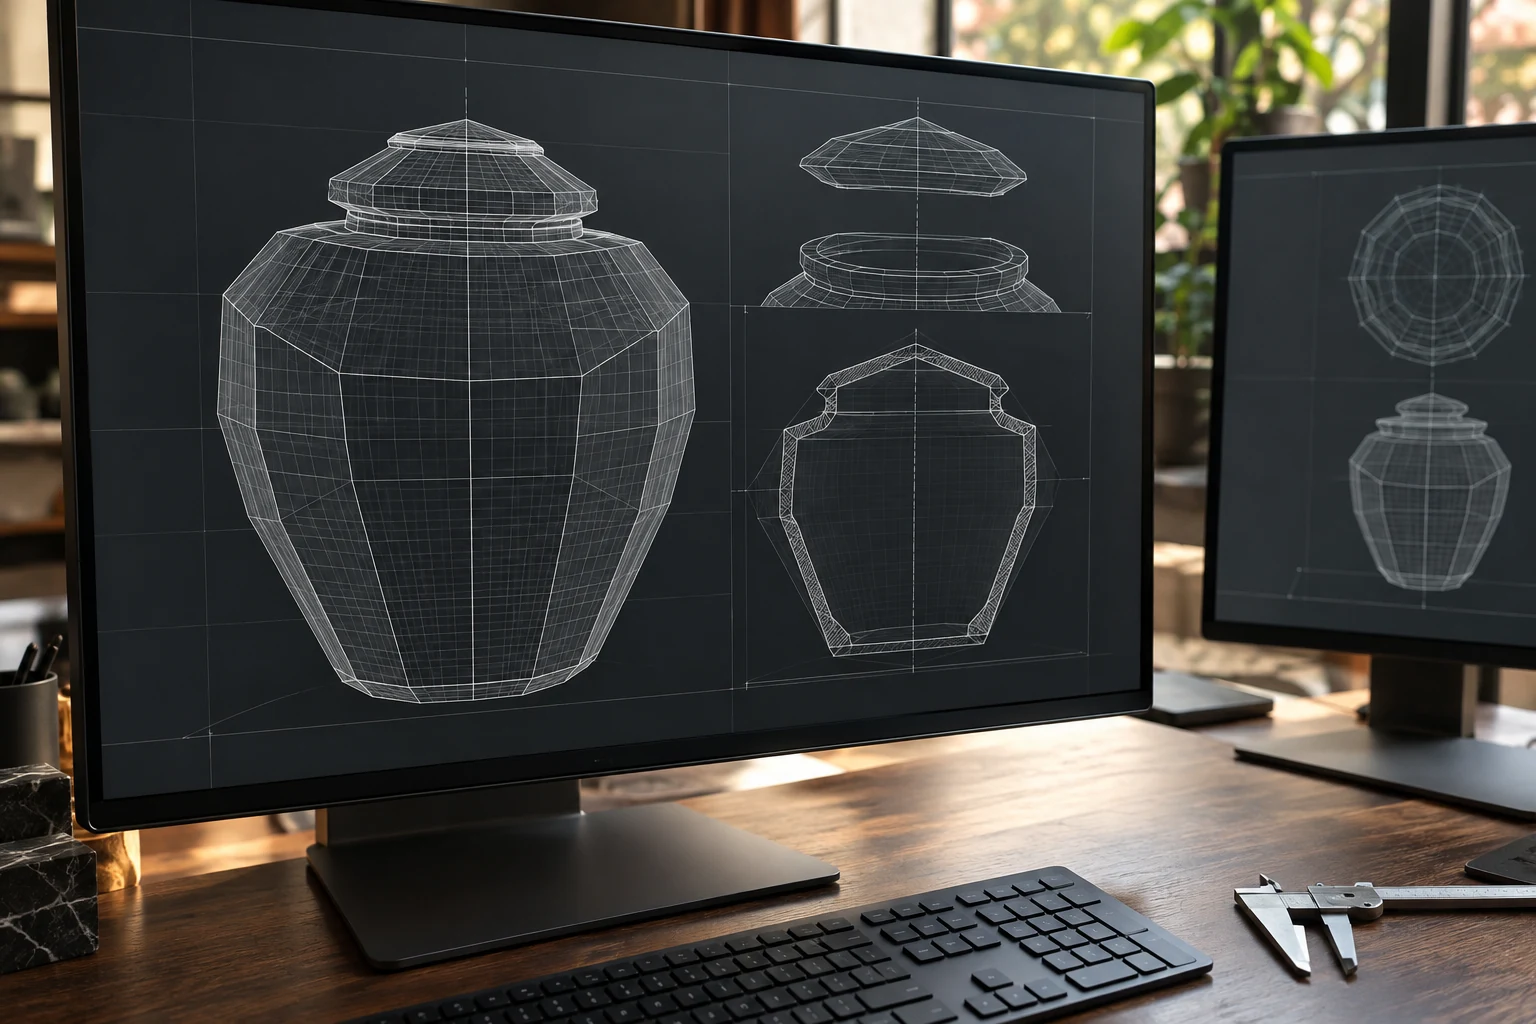
Gennemgang af prototype og konstruktion
En digital visning viser ikke alt. Fysiske prøver gør det muligt at vurdere lågets pasform, den synlige samling, stabiliteten og hvordan genstanden føles i hånden.
En prøve af samlingen kan fremstilles separat. Efter vurdering kan en urnekrop i fuld størrelse printes for at vurdere indvendigt volumen og endelige proportioner.
Proces 03 / 06
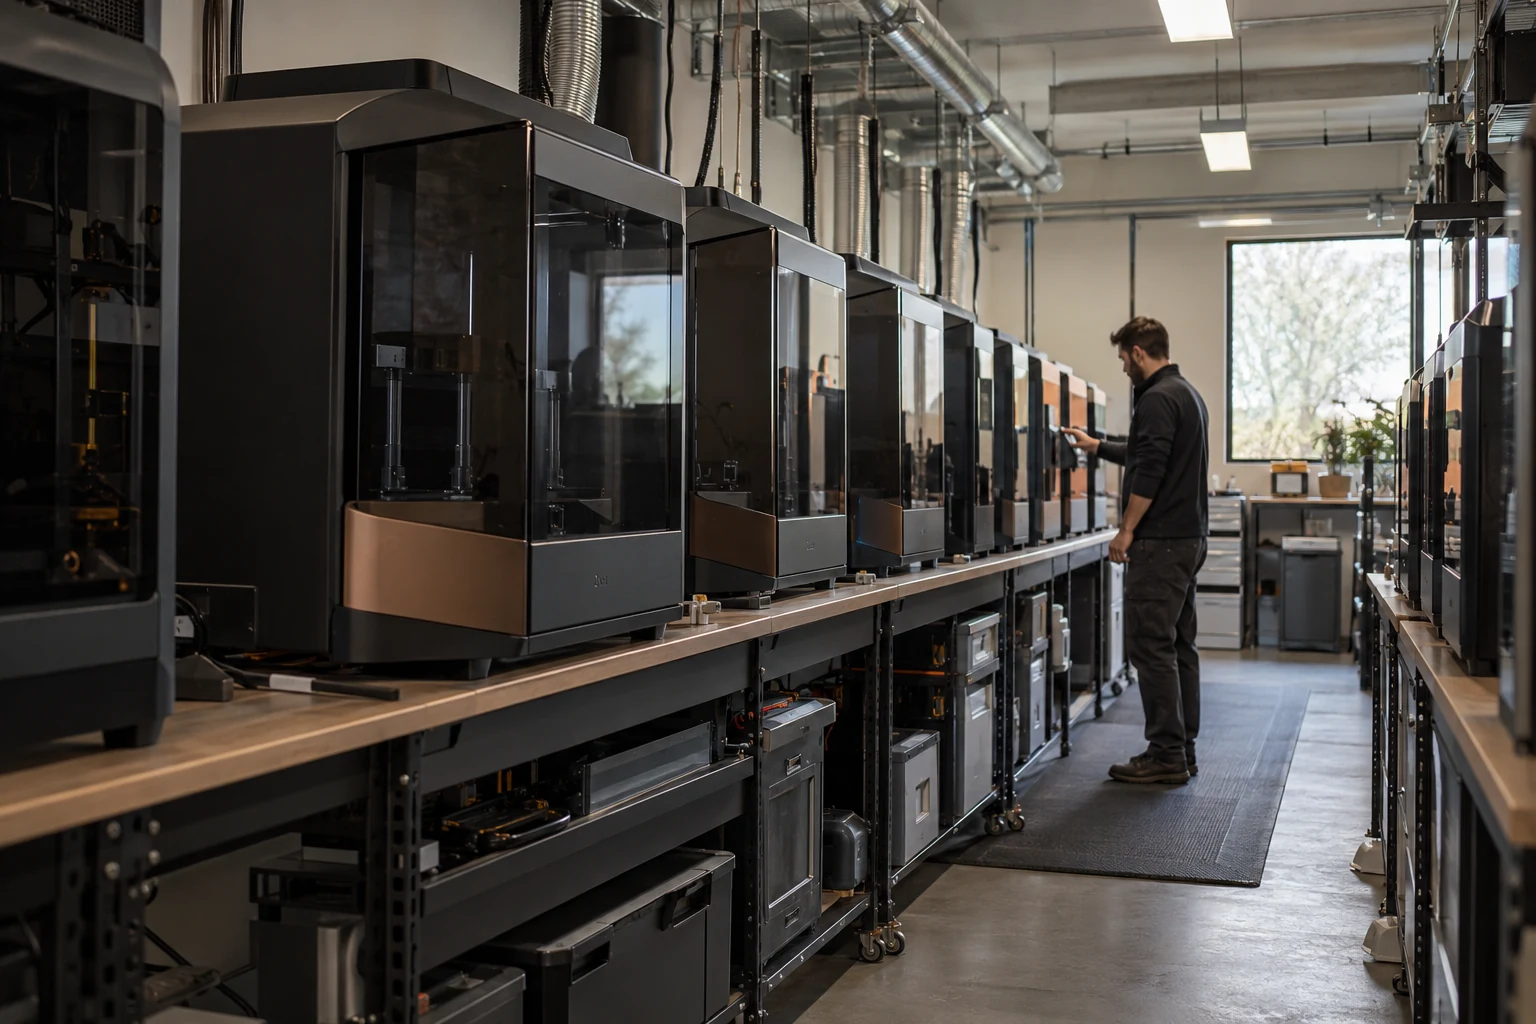
Printforberedelse og produktion
Opbygningsretning, laghøjde, vægbaner og støttestrukturer vælges til den konkrete geometri. Disse parametre påvirker overfladestruktur, målnøjagtighed og efterfølgende finish.
Det første lag, materialetilførsel og afkøling er praktiske kontrolpunkter i processen. Efter print fjernes delen, støttestrukturerne adskilles, og urnekroppen inspiceres.
Proces 04 / 06
Overfladeforberedelse
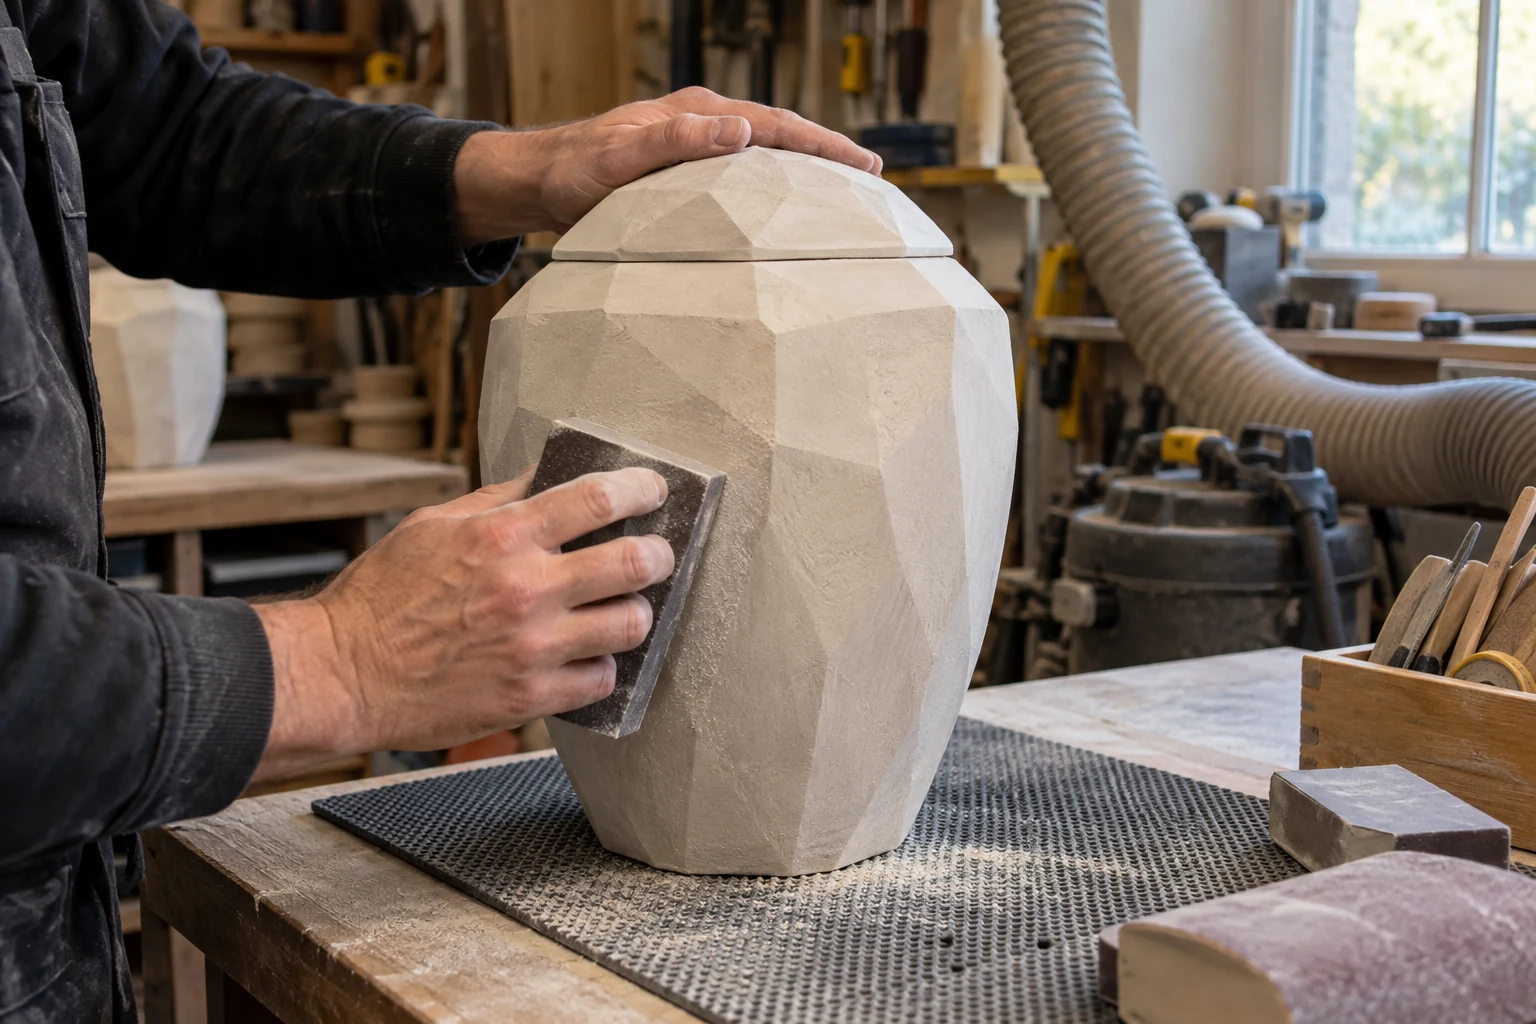
Den printede overflade vurderes i almindeligt lys og ved berøring. Mærker fra støttestrukturer, skarpe overgange og ujævnheder udbedres før belægning, så finishen ikke skjuler konstruktionsfejl.
Slibning udføres i trin, mens kanternes geometri og lågets pasform bevares. Støv fjernes, og overfladens kontinuitet kontrolleres, før primer påføres.
Proces 05 / 06
Grunding og belægning
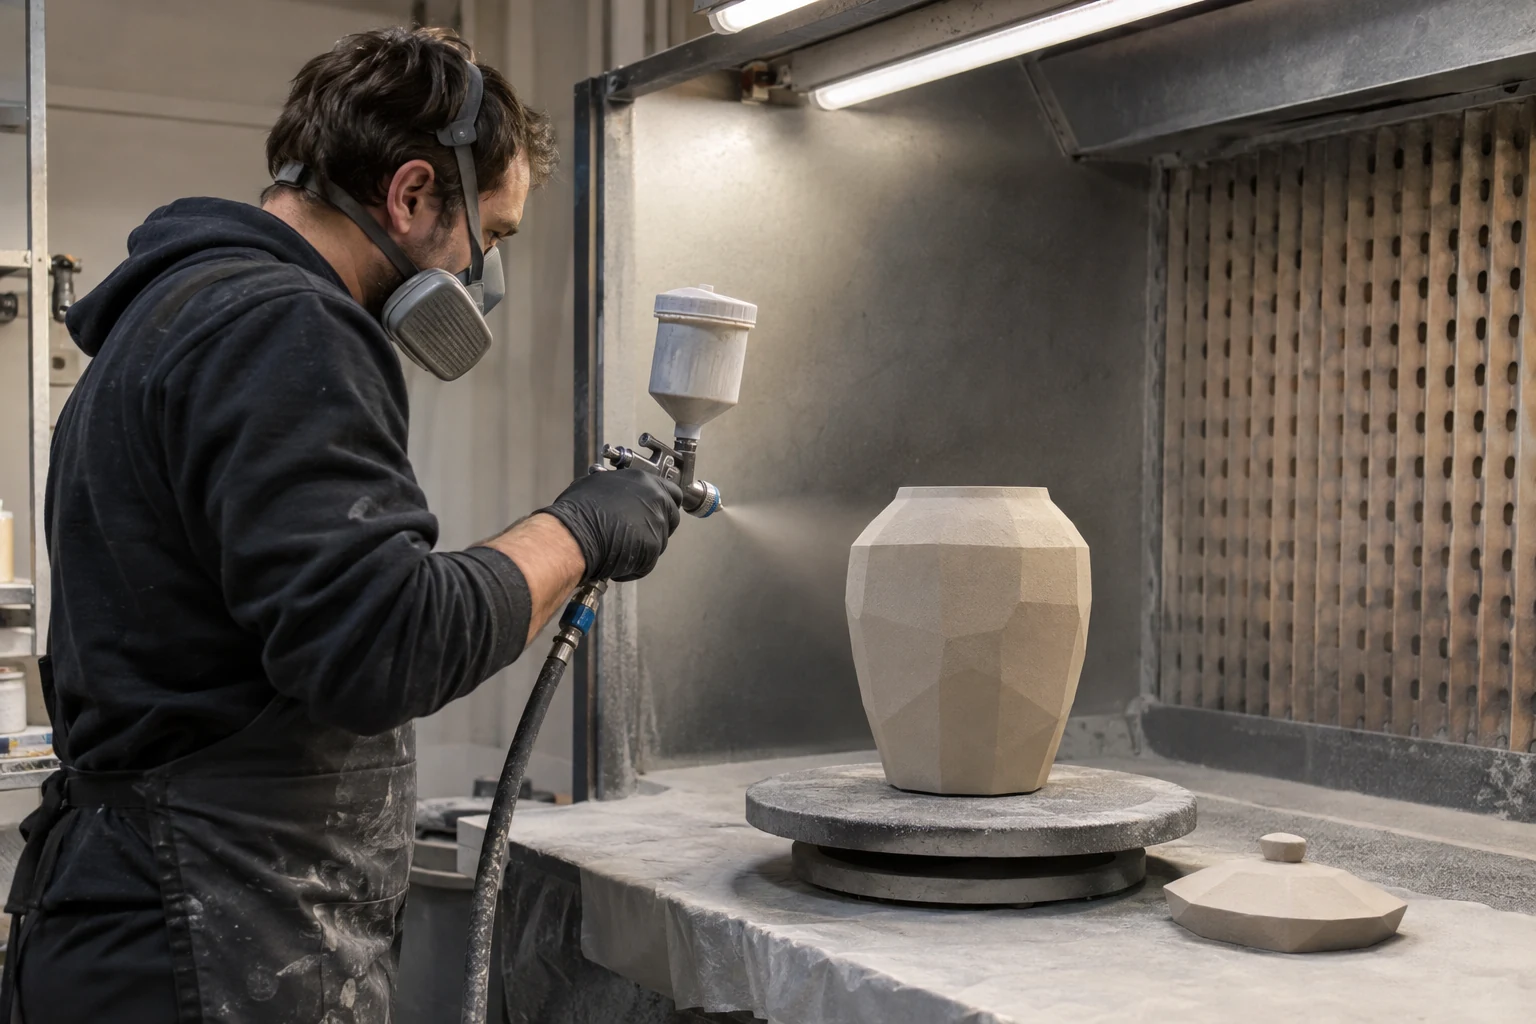
Finishsystemet vælges ud fra underlaget og det ønskede udseende. Primer, farvelag og, hvor det er nødvendigt, en beskyttende topcoat skal være indbyrdes kompatible.
Ensartet påføring, ren overflade og leverandørens angivne tørre- og hærdningstider er afgørende i alle trin. Den endelige farve vurderes på en fysisk prøve, ikke alene på en skærm.
Proces 06 / 06
Kontrol af mål og samling
Før en model godkendes, kontrolleres urnekroppens og lågets mål, samlingens funktion, stabilitet, overfladekvalitet og faktiske indvendige kapacitet.
Katalogdata skal svare til den fysiske genstand: kapacitet, mål, vægt, materiale og finish. De endelige parametre registreres i en teknisk dokumentation for hver model.