PL
 LT
 EN
 DE
 DA
 SV
 NB
 FI
 IS
URNELA / Produkcja
Produkcja.
Proces 01 / 06
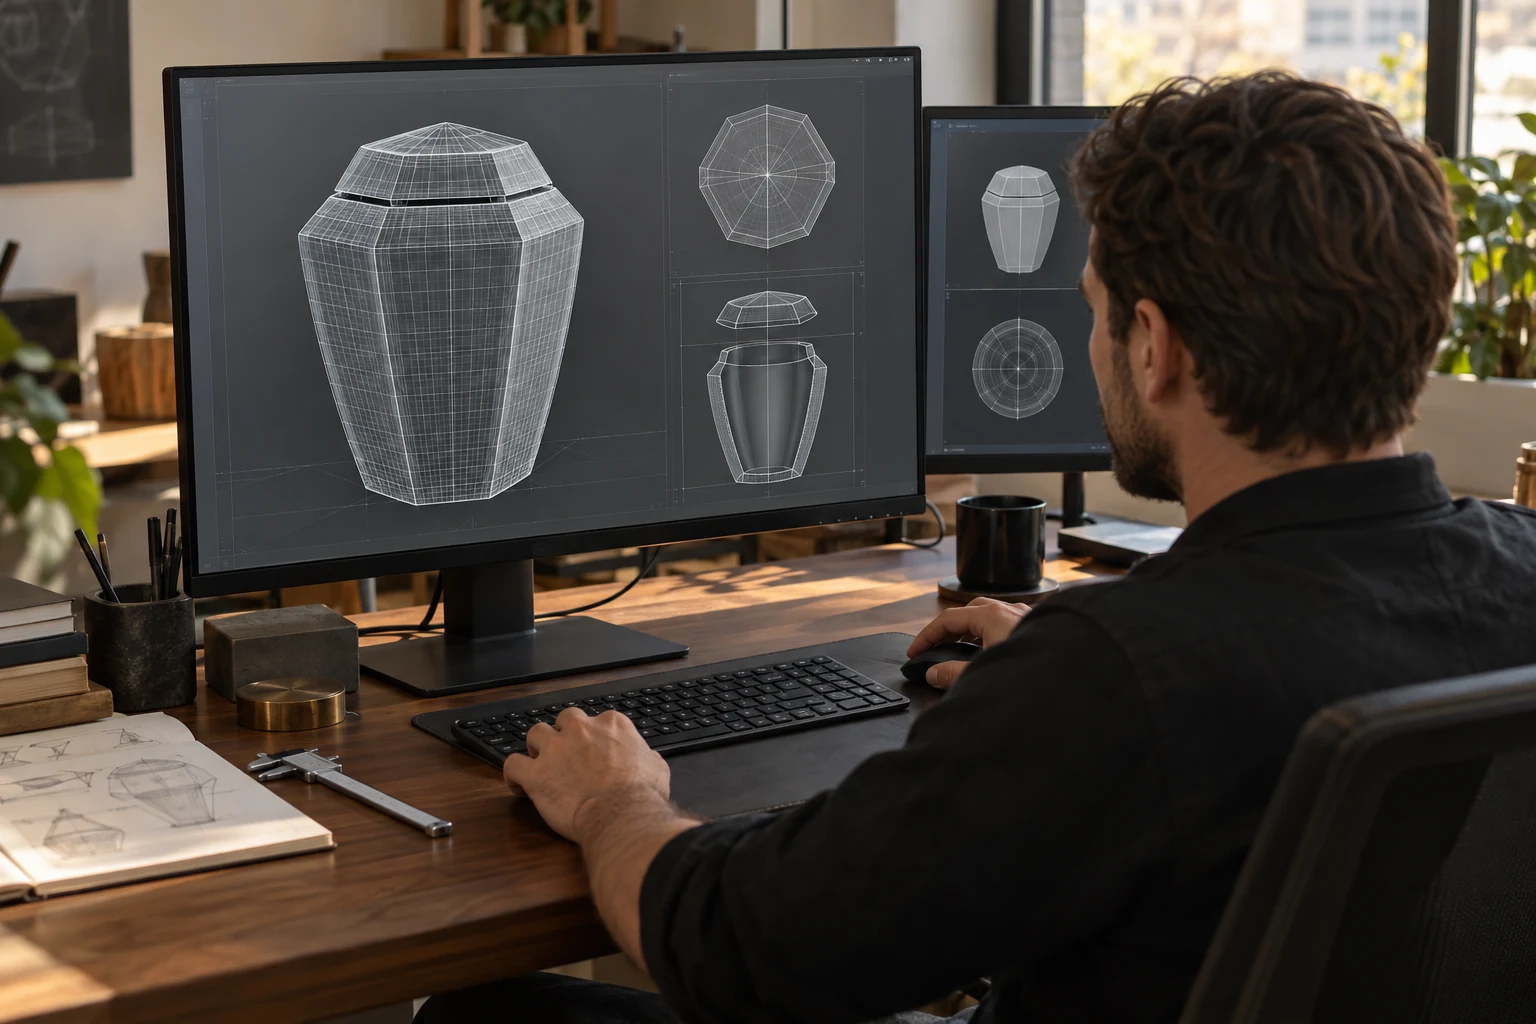
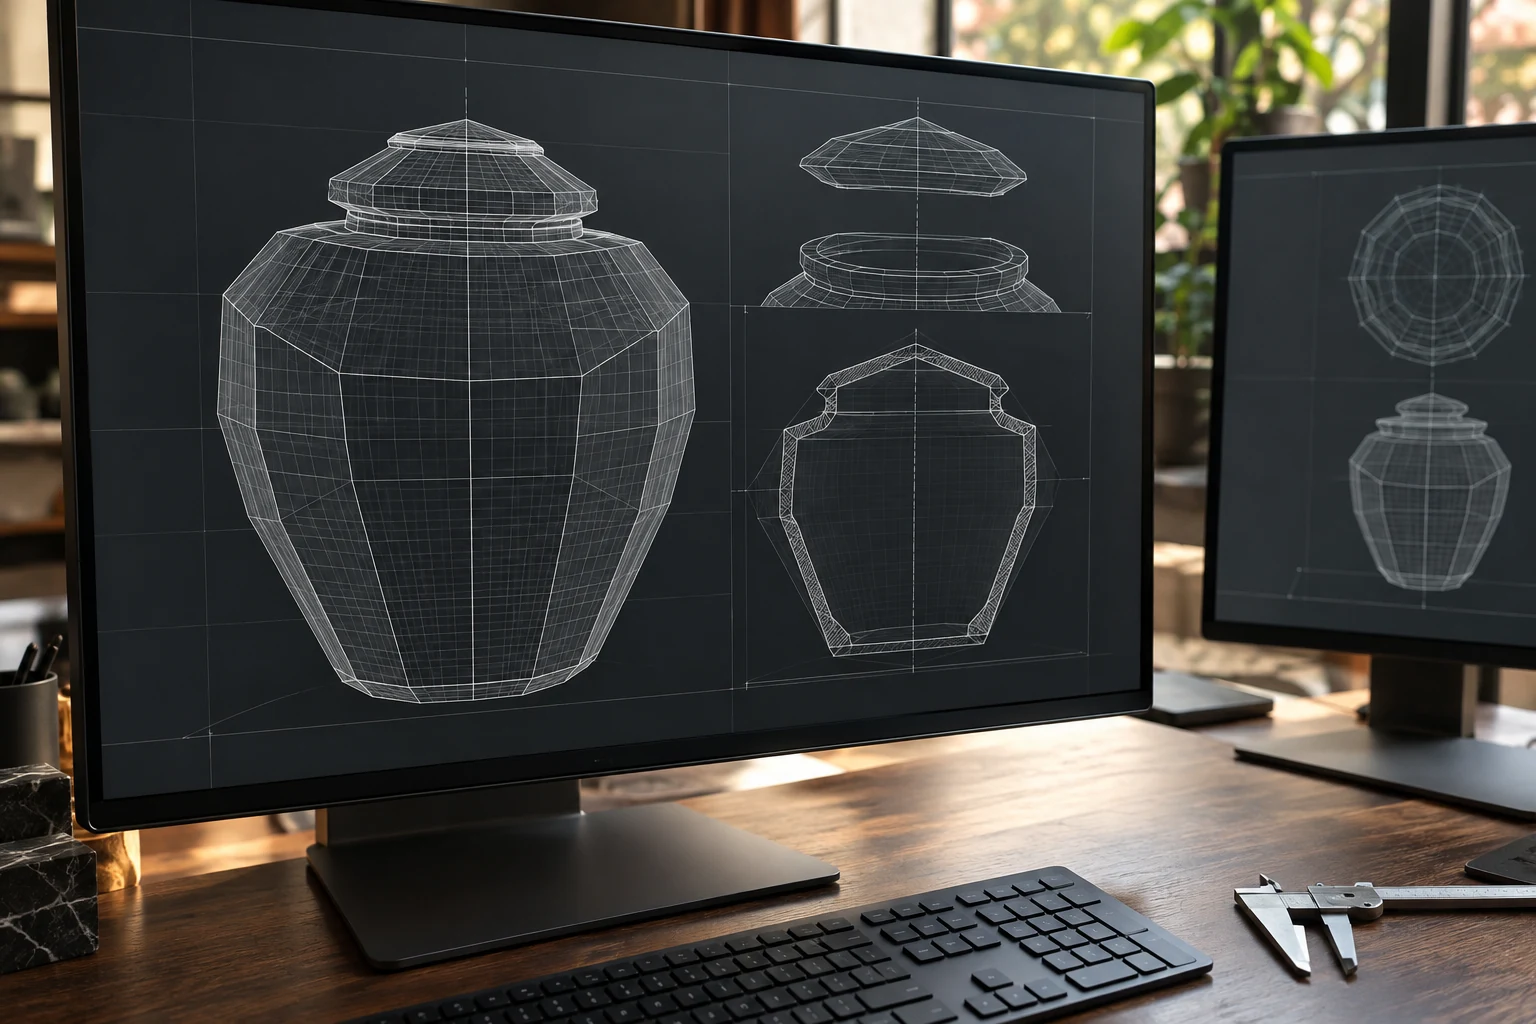
Projektowanie CAD i model 3D
Praca zaczyna się od konstrukcji trójwymiarowej. Kształt zewnętrzny, pojemność wewnętrzna, podstawa i połączenie pokrywy są modelowane razem, tak aby forma była zgodna z metodą produkcji.
W modelu cyfrowym sprawdza się grubości ścianek, luzy połączeń i ciągłość powierzchni. Oddzielne pliki korpusu i pokrywy pozwalają zmieniać połączenie bez przebudowy całej formy.
Proces 02 / 06
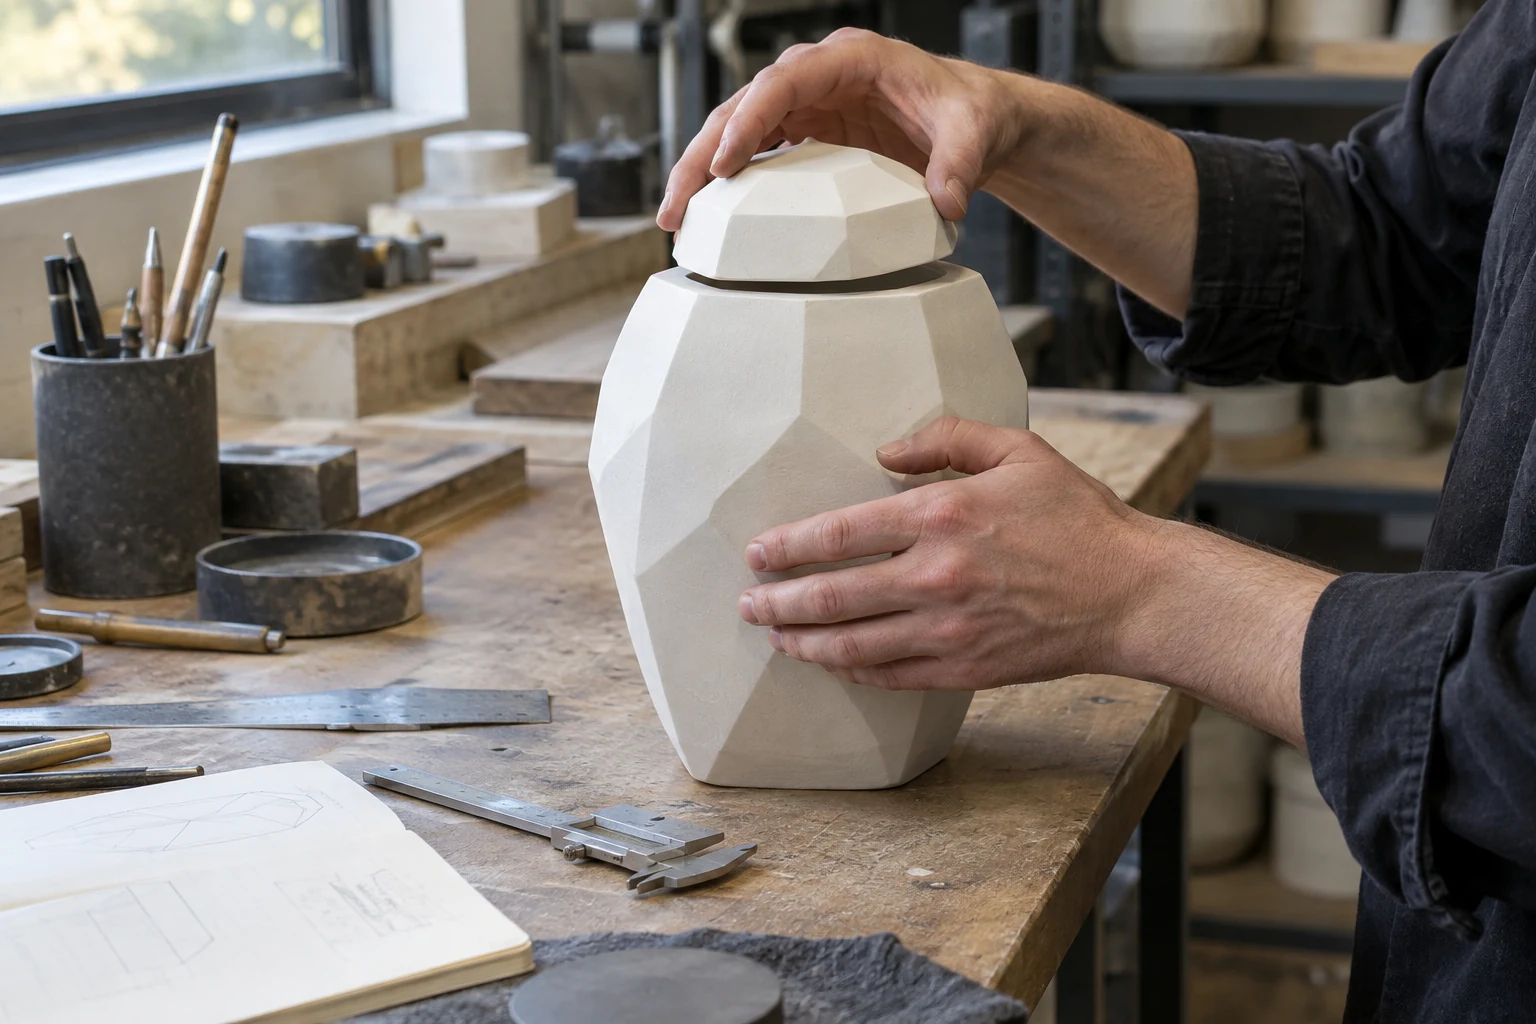
Prototyp i weryfikacja konstrukcji
Widok cyfrowy nie pokazuje wszystkiego. Fizyczne próbki pozwalają ocenić dopasowanie pokrywy, widoczność linii łączenia, stabilność i wygodę trzymania produktu.
Próbkę połączenia można wykonać oddzielnie. Po jej weryfikacji drukuje się korpus w pełnym rozmiarze, aby ocenić pojemność wewnętrzną i ostateczne proporcje.
Proces 03 / 06
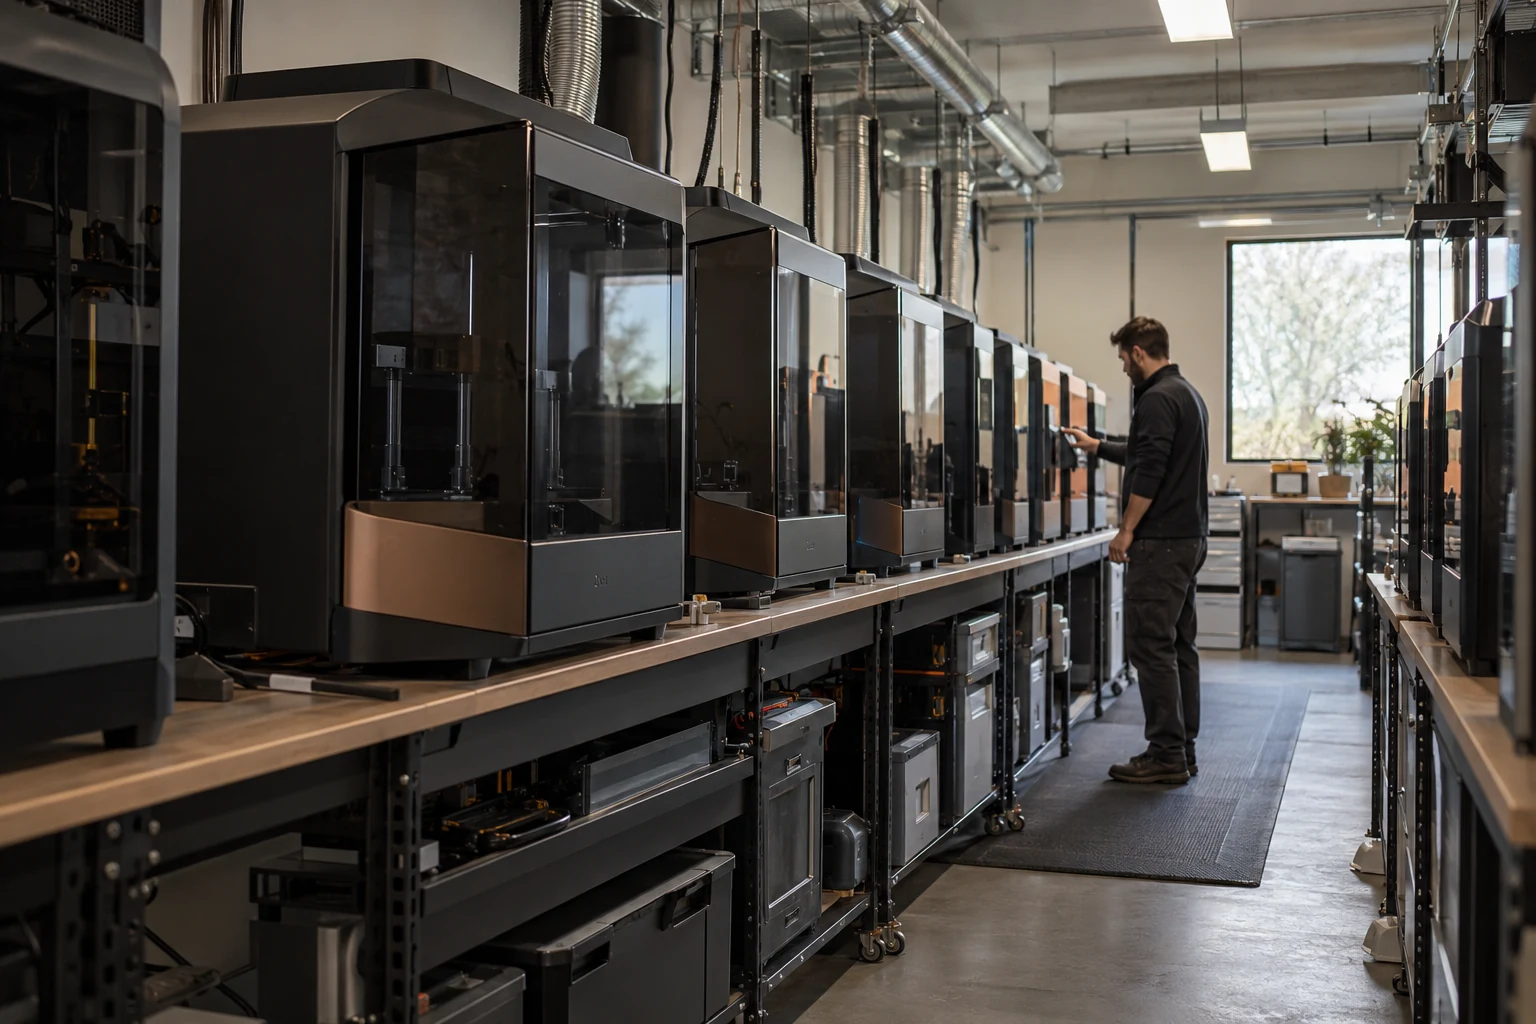
Przygotowanie wydruku i produkcja
Orientację budowy, wysokość warstwy, obrysy ścianek i podpory dobiera się do konkretnej geometrii. Parametry te wpływają na teksturę powierzchni, dokładność wymiarową i późniejsze wykończenie.
Pierwsza warstwa, podawanie materiału i chłodzenie to praktyczne punkty kontroli procesu. Po drukowaniu element jest zdejmowany, podpory usuwane, a korpus poddawany oględzinom.
Proces 04 / 06
Przygotowanie powierzchni
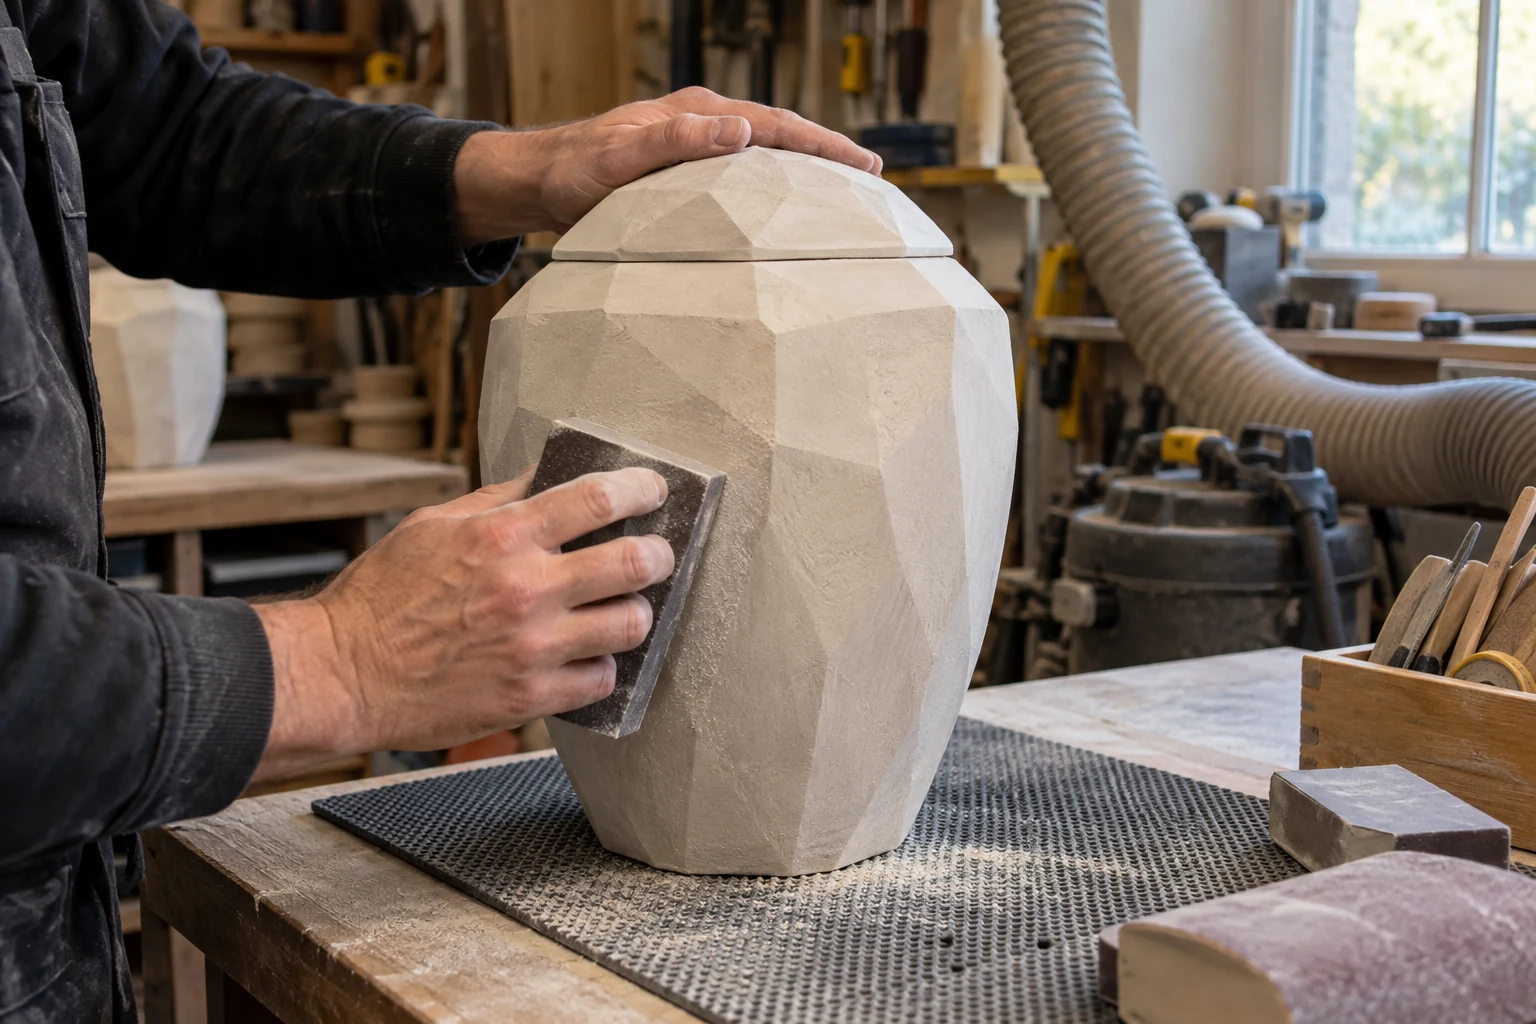
Wydrukowaną powierzchnię ocenia się przy zwykłym oświetleniu oraz dotykiem. Ślady podpór, ostre przejścia i nierówności usuwa się przed nakładaniem powłok, aby wykończenie nie maskowało wad konstrukcyjnych.
Szlifowanie przebiega etapami, z zachowaniem geometrii krawędzi i dopasowania pokrywy. Przed gruntowaniem usuwa się pył i sprawdza ciągłość powierzchni.
Proces 05 / 06
Gruntowanie i nakładanie powłok
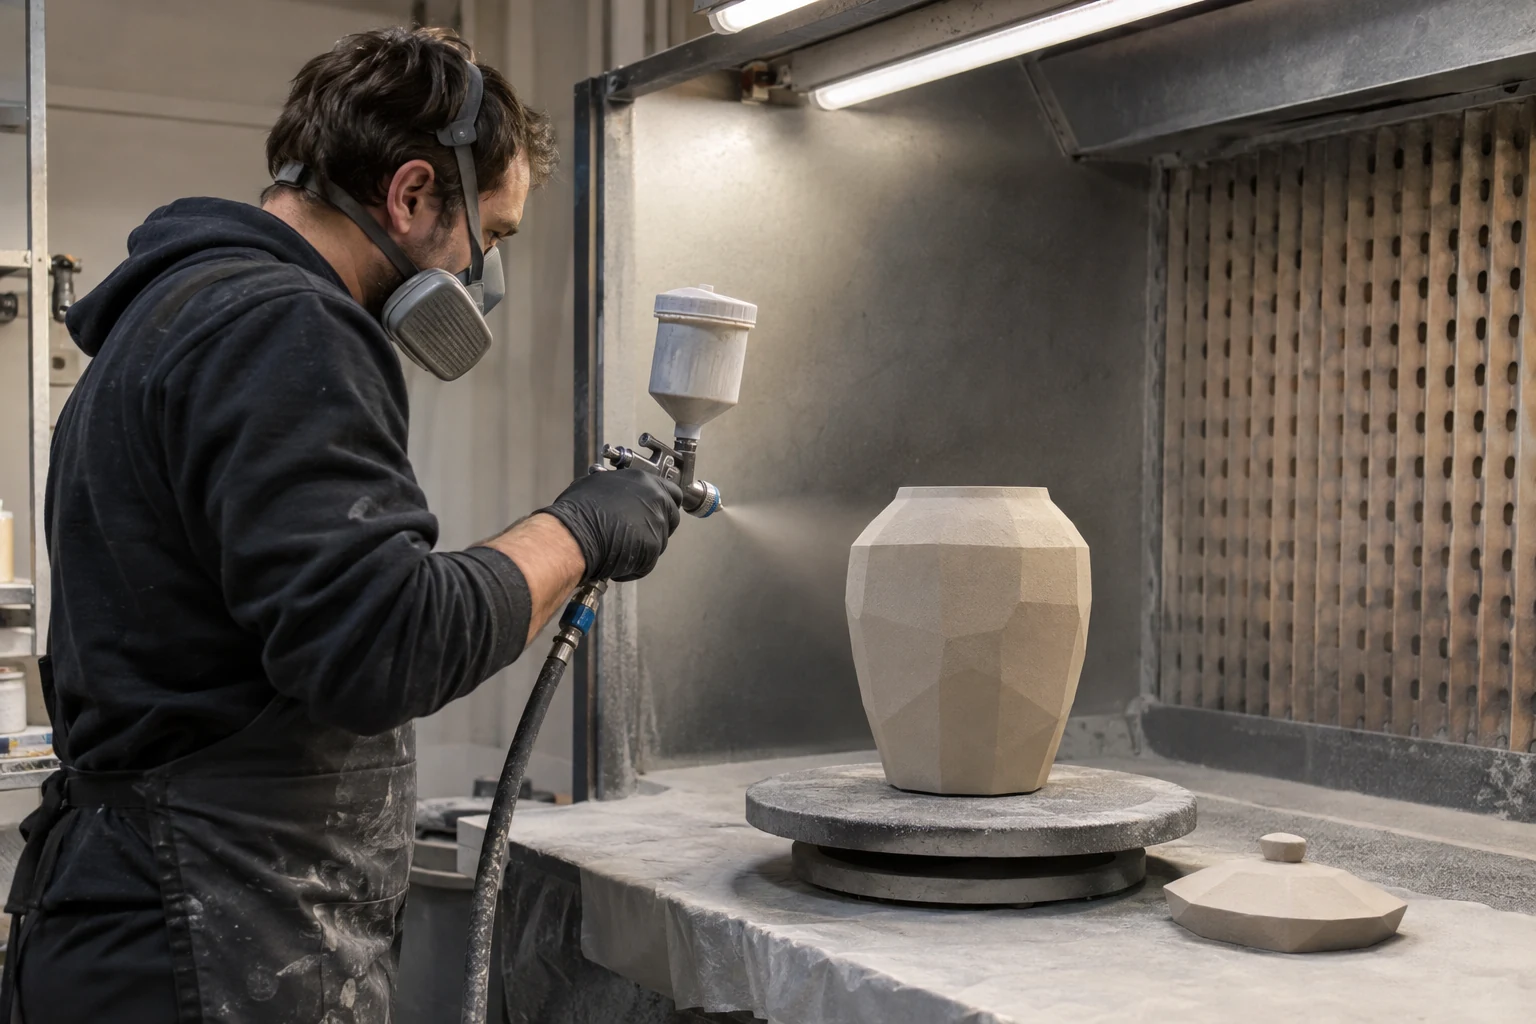
System wykończenia dobiera się do podłoża i oczekiwanego wyglądu. Podkład, warstwa barwna i ewentualna ochronna warstwa nawierzchniowa muszą być ze sobą zgodne.
Na każdym etapie znaczenie mają równomierne nakładanie, czystość powierzchni oraz określone przez dostawcę czasy schnięcia i utwardzania. Ostateczny kolor ocenia się na fizycznej próbce, a nie wyłącznie na ekranie.
Proces 06 / 06
Kontrola wymiarów i montażu
Przed zatwierdzeniem modelu sprawdza się wymiary korpusu i pokrywy, działanie połączenia, stabilność, jakość powierzchni i rzeczywistą pojemność wewnętrzną.
Dane katalogowe muszą odpowiadać rzeczywistemu produktowi: pojemności, wymiarom, masie, materiałowi i wykończeniu. Ostateczne parametry każdego modelu zapisuje się w dokumentacji technicznej.